Fabrika, atölye arıza ve periyodik bakım sözleşmesi
Endüstriyel Elektrik, Otomasyon ve Bakım Hizmetleri
- Nöbet Pendik'ten · Avrupa yakası randevu · dakika sözü yok
- MEB & MYK Onaylı Ustalık Belgesi · Faturalı ve 1 Yıl Garantili İşçilik
- Sürpriz Ek Ücret Yok · İşlem Öncesi Net Fiyat Onayı
- TSE & ISO referanslı malzeme · Belgeler sayfasında tarama yerleri
Tuzla, Pendik, Dudullu, Ümraniye ve Kartal sanayi bölgelerindeki fabrika, imalathane ve atölyelere endüstriyel elektrik hizmeti veriyoruz. Üretim hattı duran bir tesiste arıza tahminle değil ölçümle bulunur: pens amperi, motor etiket akımı, harmonik analizi ve termal kamera taraması. Kuvvetli akım tesisatı, VFD sürücü, PLC otomasyon panosu, kompanzasyon ve periyodik bakım sözleşmesi tek elden yürütülür.
- 7/24 arıza müdahale
- Tuzla, Pendik, Dudullu
- Periyodik bakım sözleşmesi
Onaylı acil usta çağır
Anadolu 7/24 acil. Avrupa randevu. Varış süresi çağrı sırasında netleşir.
VFD / İnverter ve Motor Sürücü Sistemleri
Sürücü Parametre Yapılandırması ve Rampa Ayarları
Frekans sürücüsü devreye alınırken önce motor etiket değerleri sürücüye girilir: anma gerilimi, anma akımı, anma frekansı, devir ve güç faktörü. Bu değerler yanlış girildiğinde sürücü motoru yanlış mıknatıslar, boşta akım yükselir ve sargı gereksiz ısınır. Ardından kalkış ve duruş rampa süreleri yükün eylemsizliğine göre ayarlanır; konveyör ve karıştırıcı gibi yüksek eylemsizlikli yüklerde kısa rampa aşırı akım hatası verir, uzun rampa ise üretim çevrim süresini bozar.
Sürücü besleme ve çıkış tarafı farklı kurallara tabidir. Çıkış kablosu mutlaka ekranlı NYY veya özel VFD kablosu olmalı ve ekran yalnızca tek noktadan topraklanmalıdır; iki uçtan topraklanan ekran üzerinde dolaşan akım ölçüm sinyallerini bozar. Sürücü çıkışına kesinlikle Megger ile izolasyon ölçümü yapılmaz, çünkü ölçüm gerilimi çıkış katındaki IGBT modüllerini kalıcı olarak tahrip eder; ölçüm giriş tarafından ve sürücü devre dışı bırakılarak alınır.
Sürücü Hata Kodu Teşhisi: Aşırı Akım, Aşırı Gerilim ve Toprak Hatası
Sürücü ekranındaki hata kodu arızanın kendisi değil belirtisidir. Aşırı akım hatası çoğu zaman mekanik bir sıkışma, rulman arızası veya yanlış rampa ayarından doğar; motor sağlam olduğu halde sürücü değiştirilirse arıza aynı gün tekrarlar. Aşırı gerilim hatası ise yavaşlama anında motorun jeneratör gibi davranıp DC baraya enerji geri basmasıyla oluşur ve çözümü fren direnci eklemek veya yavaşlama rampasını uzatmaktır.
Toprak hatası kodunda motor sargı izolasyonu sürücüden ayrılarak 500 V Megger ile ölçülür; 1 Megaohm altındaki değer sargıda nem veya yalıtım bozulması demektir ve motor sarıma gönderilir. DC bara kondansatörleri yıllar içinde kapasite kaybeder, bu da dalgalanma ve rastgele hata üretir; kondansatör ömrü sürücü çalışma saati kaydından takip edilir. Teşhis sonunda hata kaydı, ölçüm değerleri ve yapılan parametre değişiklikleri yazılı servis raporuna geçirilir.
Endüstriyel Otomasyon ve PLC Kumanda Panoları
Kumanda Panosu Tasarımı, Röle Mantığı ve Kablolama Disiplini
Endüstriyel kumanda panosunda kuvvetli akım ve kumanda devresi fiziksel olarak ayrılır: 380 V güç barası ve kontaktörler bir bölmede, 24 V DC kumanda, PLC ve röle modülleri ayrı bölmede durur. Kumanda hattı 24 V DC seçilir çünkü 220 V kumanda bir kablo sıyrığında doğrudan can güvenliği riski doğurur. Tüm damarlar numaralandırılır ve pano şeması panonun içinde saklanır; etiketsiz bir panoda arıza arama süresi katlanır ve bu süre doğrudan üretim kaybıdır.
Röle mantığı ile PLC arasındaki seçim sürecin karmaşıklığına göre yapılır. Sabit sıralı basit bir süreç röle mantığıyla güvenilir şekilde yürür ve yedek parçası her yerde bulunur; reçete değişimi, sayma, zamanlama ve raporlama gerektiren süreçlerde PLC kaçınılmazdır. Acil durdurma zinciri hiçbir koşulda PLC yazılımına bırakılmaz; emniyet rölesi üzerinden donanımsal olarak kurulur, çünkü yazılım kilitlenmesi acil stop işlevini ortadan kaldırır.
Kontaktör, Termik ve Makine Bakımı: Cam İşleme, CNC, Fırın ve Üretim Hattı
Kontaktör, panonun en çok yorulan parçasıdır. Yüksek kalkış akımı kontak yüzeylerini kavurur, temas direnci yükselir ve bobin gerilimi düştüğünde kontaklar vızıldayarak titrer; bu titreşim kısa sürede kontakları birbirine kaynatır. Değişimde kontaktör gücü motor etiketine göre seçilir ve termik aşırı akım rölesinin ayarı anma akımına kalibre edilir. Cam işleme tezgahı, CNC ve fırın gibi sık devreye giren makinelerde kontaktör ömrü çevrim sayısıyla sınırlıdır, bu yüzden periyodik değişim planlanır.
Fırın ve ısıl işlem hatlarında rezistans grupları ile termokupl devresi birlikte değerlendirilir: bir rezistans grubu açık devre olduğunda sıcaklık ulaşılmaz ve PLC sürekli ısıtma komutu verir, bu da kalan grupları aşırı yükler. Ölçümde her grubun direnci ayrı okunur ve termokupl polaritesi kontrol edilir. Üretim hattında bant motorları arasındaki senkronizasyon enkoder sinyaliyle sağlanır; enkoder kablosu kuvvetli akımla aynı tavada gittiğinde sinyal bozulur ve hat rastgele durur.
Kompanzasyon ve Reaktif Güç Kontrolü
Reaktif Ceza Nasıl Doğar ve Nasıl Önlenir
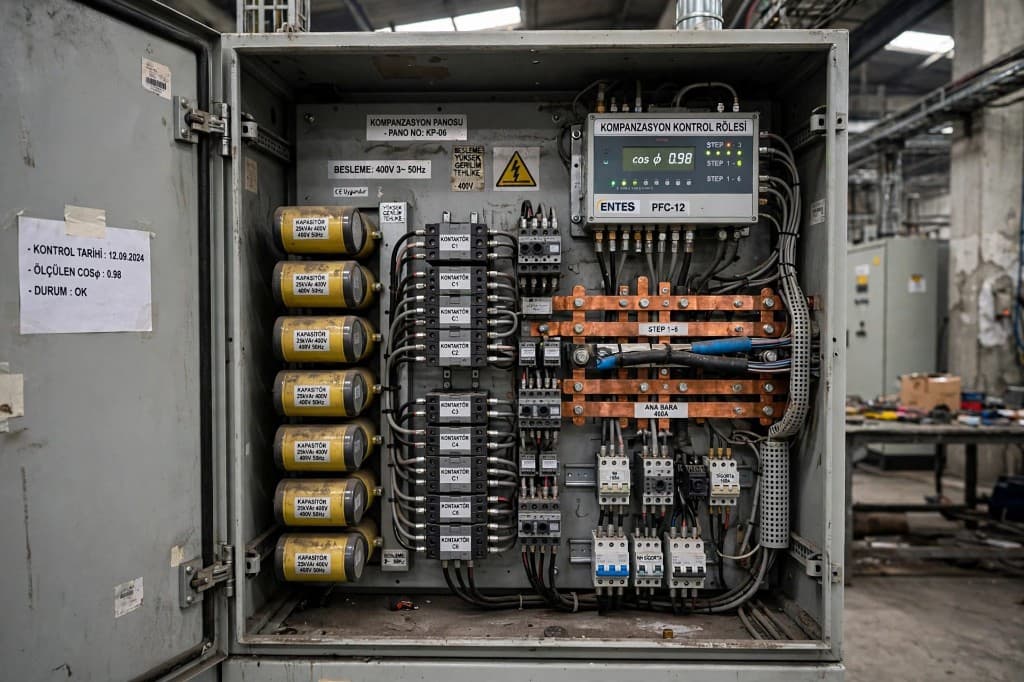
Motor, trafo ve bobinli yükler şebekeden endüktif reaktif güç çeker. Dağıtım şirketi, çekilen endüktif reaktif enerjinin aktif enerjiye oranı sınırı aştığında faturaya ceza yazar; aynı şekilde gece üretim durduğunda devrede kalan kondansatörler kapasitif reaktif enerji basar ve bu da ayrıca cezalandırılır. Bu yüzden kompanzasyon panosu yalnızca kurulmakla kalmaz, yük profiline göre kademelendirilmek ve mevsimsel olarak gözden geçirilmek zorundadır.
Saha incelemesinde önce fatura dökümü ile pano içi ölçüm karşılaştırılır: reaktif güç rölesinin okuduğu değer ile sayaç kaydı arasındaki fark genellikle devreye girmeyen bir kademeye işaret eder. Kademe kademe her kondansatör grubunun kapasitesi ölçülür; şişmiş veya kapasitesini yitirmiş kondansatör devreye girmiş görünse de reaktif gücü düzeltmez. Reaktif güç rölesinin akım trafosu bağlantısı ve oranı da doğrulanır, çünkü yanlış oran rölenin sürekli yanlış kademe seçmesine yol açar.
Kondansatör Grubu, Deşarj Dirençli Kontaktör ve Harmonik Reaktör
Kondansatör anahtarlaması normal bir motor kontaktörüyle yapılamaz. Devreye giren kondansatör çok yüksek bir ani şarj akımı çeker ve bu akım standart kontaktörün kontaklarını birbirine kaynatır; bu yüzden deşarj dirençli özel kompanzasyon kontaktörü kullanılır. Panoya müdahale öncesi kondansatörlerin üzerinde yük kalmadığı mutlaka doğrulanır ve deşarj beklenir, çünkü enerjisi kesilmiş bir kondansatör grubu hâlâ ölümcül yük taşıyabilir.
Frekans sürücüsü, LED sürücüsü ve doğrultucu yoğun tesislerde harmonik bozulma yüksektir ve standart kondansatör bu ortamda rezonansa girerek ömrünü hızla tüketir. Harmonik analizörle THD ölçülür; oran yüksekse harmonik dayanımlı kondansatör ile seri harmonik reaktör, çok ağır durumlarda aktif filtre önerilir. Üçüncü ve dokuzuncu harmonik nötr iletkeninde toplandığı için nötr kesiti kontrol edilir ve gerekiyorsa faz kesitinin iki katına çıkarılır.
Fabrika ve Atölye Kuvvetli Akım Tesisatı
Bara Sistemleri, Kablo Tavası ve Trifaze Makine Bağlantısı
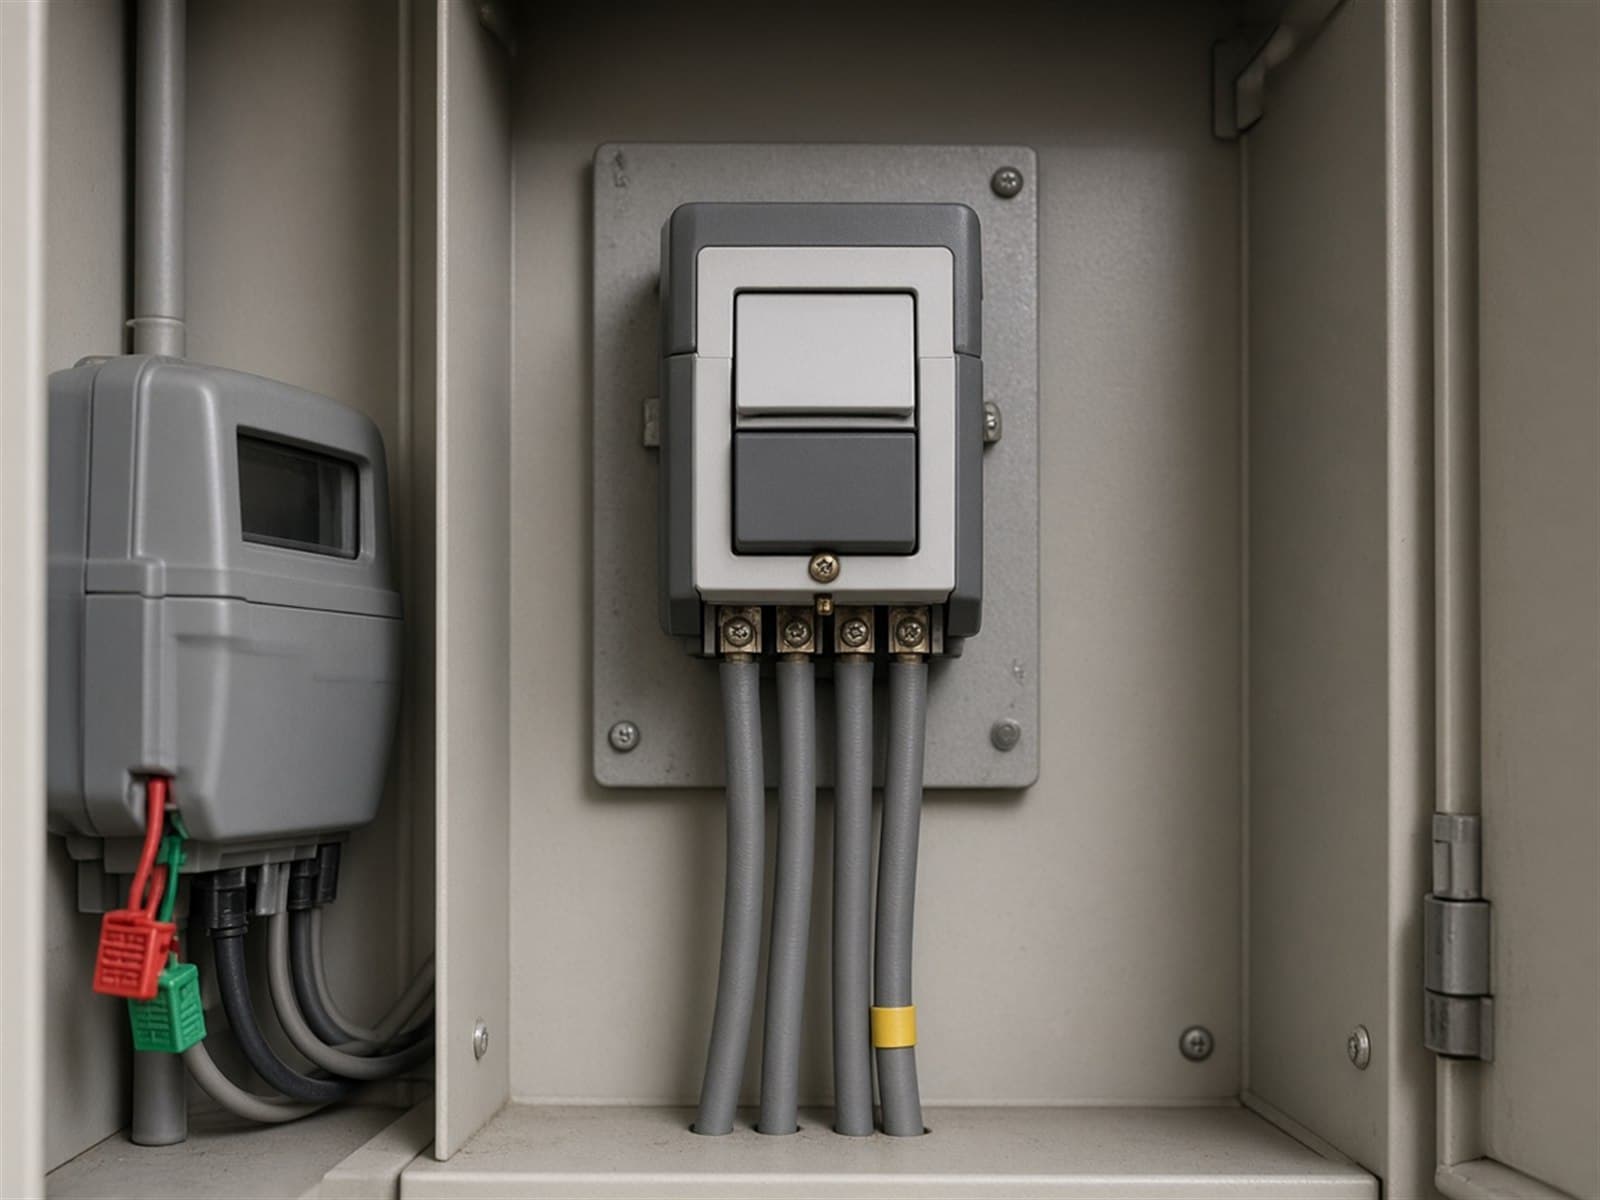
Tesis ana dağıtımında bara sistemi kablo demetine göre daha düşük empedans ve daha düzenli bir büyüme imkanı sunar; yeni bir makine eklendiğinde bara üzerinden takma kutu ile besleme alınır ve panoya müdahale gerekmez. Bara birleşim noktaları tork anahtarıyla üretici değerinde sıkılır ve altı ay sonra yeniden kontrol edilmek üzere takvime alınır, çünkü termal genleşme ve çevrimler bağlantıyı zamanla gevşetir.
Kablo tavası döşenirken kuvvetli akım ile zayıf akım ayrı tavalarda veya tava içinde metal bölmeyle ayrılmış kanallarda taşınır; enkoder, sensör ve veri hatlarının güç kablosuyla yan yana gitmesi sinyal bozulmasının en yaygın sebebidir. Tava dolum oranı yüzde kırkı aşmaz, aksi halde kablolar birbirini ısıtır ve akım taşıma kapasitesi düşer. Trifaze makine bağlantısında faz sırası mutlaka faz sırası ölçerle doğrulanır, çünkü ters faz sırası pompa ve fanı ters çevirerek mekanik hasar verir.
Termal Kamera ile Periyodik Bakım ve Ölçüm Raporlaması
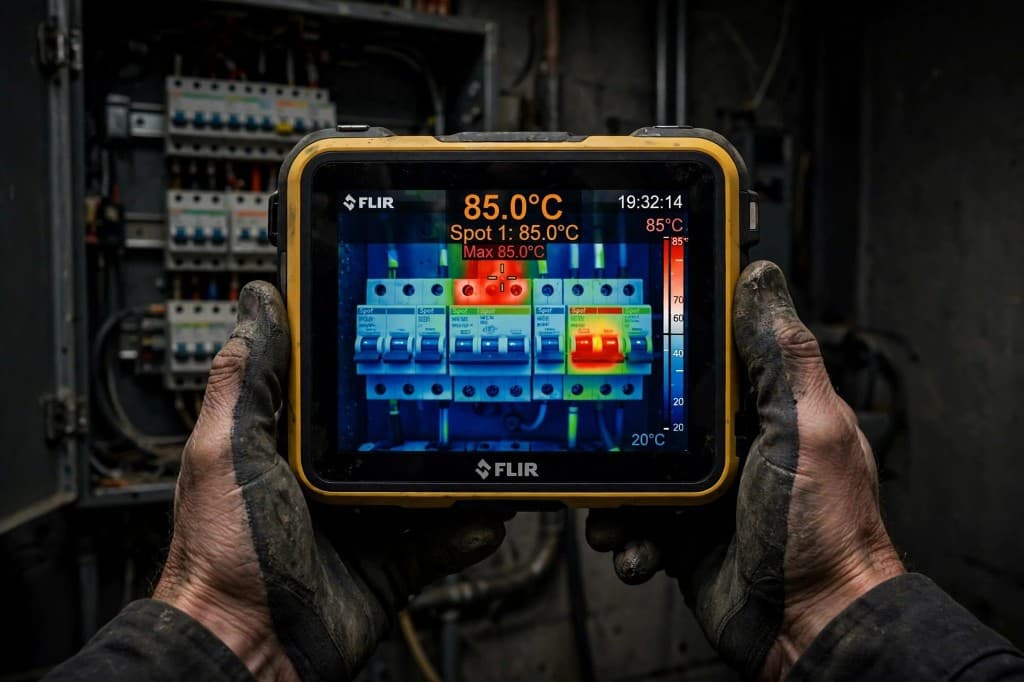
Endüstriyel panoda arıza genellikle habersiz gelmez: gevşeyen bir klemens haftalar boyunca ısınır ve ancak izolasyon eridiğinde kendini belli eder. Periyodik termal kamera taraması bu süreci erken yakalar. Tarama mutlaka yük altında yapılır, çünkü enerjisiz panoda ısınma görünmez; yetmiş derecenin üzerine çıkan her nokta kaydedilir, yeniden sıkılır ve sonraki taramada karşılaştırılır. Aynı noktanın tekrar ısınması altta yatan bir kesit veya yük problemine işaret eder.
Periyodik bakım sözleşmesi kapsamında pano içi termal tarama, kompanzasyon kademe ölçümü, motor koruma şalteri termik kalibrasyonu, kontaktör kontak kontrolü, topraklama ve gövde süreklilik ölçümü ile acil durdurma zinciri testi yapılır. Her bakım sonunda ölçülen değerler, değişmesi gereken parçalar ve bir sonraki kontrol tarihi yazılı rapor halinde teslim edilir. Bu kayıt zaman içinde bir eğilim oluşturur ve arızayı durmadan önce öngörmeyi mümkün kılar.
Keşiften ölçerek teslime: fabrika işi nasıl kapanır
01 · Keşif
Sahaya gelindiğinde önce üretim akışı okunur: hangi hat durabilir, hangisi duramaz, pano hangi vardiyada açılır. True-RMS pens, enerji analizörü ve termal kamera yük altındayken alınır; kapak enerji varken açılmaz. Reaktif ceza şikâyetinde fatura dökümü ile pano içi okuma aynı dakikada karşılaştırılır. Bu keşif bir fiyat vaadi değil; hangi ölçünün eksik olduğunu yazan bir saha notudur.
02 · Planlama
Keşif notundan malzeme listesi çıkar: NYY / NYM kesit, Schneider veya Siemens pano gövdesi, deşarj dirençli kompanzasyon kontaktörü, gerekirse detuned reaktör. İş takvimi tesisin ritmine göre yazılır; duruş penceresi teknik sorumluyla yazılı teyit edilir. Bağlayıcı rakam bu listedeki parçalar ve o pencerenin saati netleşmeden yazılmaz.
03 · Uygulama
Kurulum, vardiya düzenini ve acil durdurma zincirini bozmadan yürür. Kuvvetli akım ve 24 V DC kumanda ayrı bölmede kalır; damarlar numaralanır. Kompanzasyon kademesi katalogdan değil ölçülen yüke göre bağlanır. Sürücü çıkışına Megger basılmaz. Yeni bara birleşimi tork anahtarıyla üretici değerinde sıkılır.
04 · Ölçerek teslim
İş bitmez; ölçüm kapanır. Güç faktörü, kademe akımları, termal noktalar, toprak sürekliliği ve varsa sürücü parametre farkı rapora geçer. Pano içi etiket ve şema panoda kalır. Bir sonraki tarama tarihi yazılır. Teslim, fotoğraf albümü değil; tekrarlanabilir bir ölçü kaydıdır.
Sanayi bölgelerine göre saha koşulları ve çağrı pratiği
Tuzla Sanayi ve Organize Deri Bölgesi
Tuzla hattında iki koşul panoyu diğer bölgelerden farklı yorar: deniz havasının tuzu ve tersane ile deri işletmelerindeki kimyasal buhar. İkisi birlikte bara yüzeyinde ve klemens vidalarında oksit tabakası üretir; bu tabaka temas direncini yükseltir ve pano içi sıcaklığı yükü değişmeden artırır. Bu yüzden Tuzla tesislerinde termal tarama aralığını altı ayda bir yerine üç ayda bire indiriyoruz ve dış ortama bakan panolarda en az IP54, yıkama yapılan alanlarda IP65 gövde şart koşuyoruz. Kompresör ve pres gibi darbeli yükler burada yoğun olduğundan motor koruma şalterlerinin termik kalibrasyonu her bakımda yeniden okunur.
Dudullu Organize Sanayi Bölgesi ve Ümraniye atölyeleri
Dudullu OSB ve çevresindeki atölyelerde en sık karşılaştığımız tablo, yıllar içinde büyümüş bir tesisin ilk kurulduğu güne göre boyutlanmış panosuyla çalışmaya devam etmesidir. Üç CNC eklenmiş ama ana bara aynı kalmıştır; akşam vardiyasında kolon ısınır ve kompanzasyon kademeleri yetmediği için reaktif ceza faturaya yansır. Burada yapılan iş önce ölçümdür: harmonik analizörle üçüncü ve dokuzuncu harmonik oranı, nötr akımı ve güç katsayısı bir vardiya boyunca kaydedilir. Kademe eklemek yeterli olmayabilir; harmonik yüksekse reaktörlü kademe gerekir, aksi hâlde yeni kondansatörler aynı yılda şişer.
Kurtköy, Pendik Sanayi ve havalimanı çevresi lojistik tesisleri
Kurtköy ve Pendik Sanayi hattı operasyon merkezimize en yakın bölgedir. Dakika sözü verilmez. Bölgenin karakteri lojistik depolar ve orta ölçekli imalat: yüksek tavanlı alanlar, forklift şarj istasyonları ve soğuk hava deposu yükleri. Forklift şarj hattı kendi linyesine ve kendi havalandırmasına alınır, çünkü akü şarjında çıkan hidrojen kapalı hacimde birikir; soğuk hava deposu ise kompresör ve çözdürme rezistansıyla birlikte tesisin en kararsız yükü olduğundan kendi koruma ve izleme düzenine ihtiyaç duyar.
Sanayi tesislerinde elektrik işi yalnızca kuvvetli akımla sınırlı kalmaz. Aynı tesiste iş yeri telefon santrali, depo ve üretim alanı aydınlatması, çevre ve dış cephe aydınlatması ile gaz dedektörü ve yangın alarm sistemi de bizim kapsamımıza girer ve tek bir keşifte birlikte değerlendirilir. Bunların her biri için ayrı ekip çağırmak, aynı asma tavanı dört kez açmak ve dört kez vardiya durdurmak anlamına gelir; tek elden planlanan bir bakım penceresi bunu bir kereye indirir.
Hizmet Verdiğimiz Bölgeler
Anadolu Yakası
Fabrika ve atölyelerden gelen sorular
Üretim hattımız durdu, aynı gün müdahale edebiliyor musunuz?
Evet. Tuzla, Pendik, Dudullu, Ümraniye ve Kartal sanayi bölgelerine 7/24 arıza müdahalesi yapıyoruz. Çağrıda makine tipi, pano markası ve sürücü ekranındaki hata kodu sorulur; bu bilgi doğru yedek parçanın araçta getirilmesini sağlar ve ikinci bir gidiş dönüşü önler. Vardiya sürerken enerji kesintisi üretim durması anlamına geldiği için hangi hattın ne kadar süre kesilebileceği tesis teknik sorumlusuyla önce yazılı olarak teyit edilir.
Reaktif güç cezası ödüyoruz, kompanzasyon panosunu yenilemek şart mı?
Çoğu vakada panonun tamamı yenilenmez. Önce fatura dökümü ile pano içi ölçüm karşılaştırılır, kademe kademe kondansatör kapasitesi okunur ve reaktif güç rölesinin akım trafosu oranı doğrulanır. Sıklıkla sorun şişmiş bir kondansatör grubu, kaynamış bir kademe kontaktörü veya yanlış röle ayarıdır. Harmonik bozulma yüksekse standart kondansatör bu ortamda kısa ömürlü olur; o durumda harmonik dayanımlı kondansatör ve seri reaktör önerilir.
Sürücü sürekli aşırı akım hatası veriyor, sürücüyü mü değiştirmeliyiz?
Önce ölçüm yapılmalı; çoğu vakada sürücü sağlamdır. Aşırı akım hatası genellikle mekanik bir sıkışma, rulman arızası, yanlış girilmiş motor etiket parametresi veya yüke göre çok kısa bir kalkış rampasından doğar. Motor etiket değerleri sürücü parametreleriyle karşılaştırılır, pensampermetreyle gerçek çalışma akımı okunur ve motor sargı izolasyonu sürücüden ayrılarak Megger ile ölçülür. Sürücü değiştirilip kök sebep bulunmazsa arıza aynı gün tekrarlar.
Periyodik bakım sözleşmesi neleri kapsıyor?
Pano içi yük altında termal kamera taraması, kompanzasyon kademe ölçümü, motor koruma şalterlerinin termik kalibrasyonu, kontaktör kontak kontrolü, topraklama ve makine gövdesi süreklilik ölçümü ile acil durdurma zinciri testini kapsar. Her ziyaret sonunda ölçülen değerler, değişmesi gereken parçalar ve bir sonraki kontrol tarihi yazılı rapor halinde teslim edilir. Bu kayıtlar zaman içinde bir eğilim oluşturduğu için arıza hattı durdurmadan önce öngörülebilir hale gelir.
İş bitince ne teslim ediyorsunuz?
Ölçüm kaydı. Güç faktörü, kademe akımları, termal noktalar, toprak sürekliliği ve sürücü parametre farkı yazılı rapora geçer. Pano şeması ve damar etiketleri panoda kalır. Bir sonraki tarama tarihi yazılır. Fotoğraf albümü teslim sayılmaz.
PLC panosu mu röle mantığı mı tercih edilmeli?
Süreç karmaşıklığı karar verir. Sabit sıralı, az adımlı bir süreç röle mantığıyla güvenilir şekilde yürür ve yedek parçası her yerde bulunur. Reçete değişimi, sayma, zamanlama, raporlama veya uzaktan izleme gerekiyorsa PLC kaçınılmazdır. Hangisi seçilirse seçilsin acil durdurma zinciri yazılıma bırakılmaz; emniyet rölesi üzerinden donanımsal kurulur, çünkü yazılım kilitlenmesi acil stop işlevini ortadan kaldırır. Panoda kumanda 24 V DC seçilir ve tüm damarlar numaralandırılır.